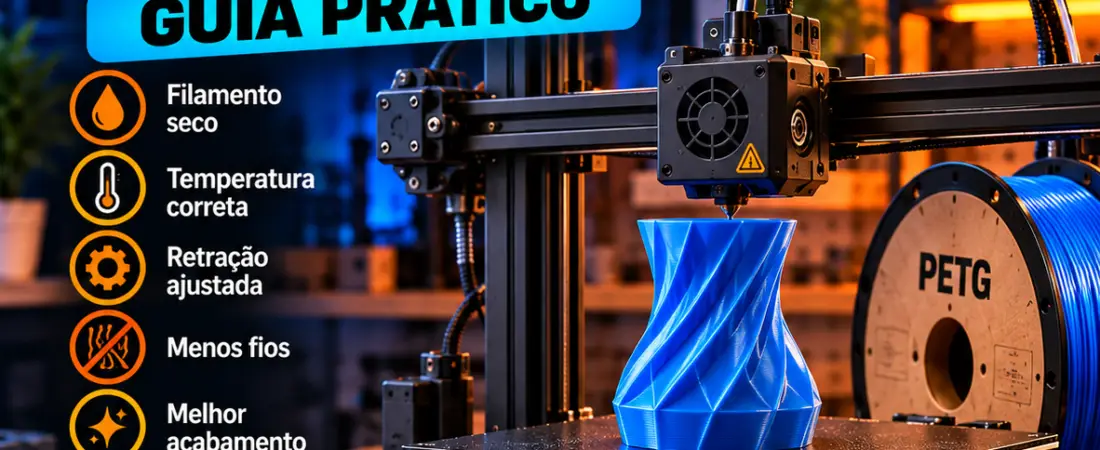
Por que o PETG forma tantos fios durante a impressão?
Você termina uma impressão e encontra vários fios finos de plástico ligando uma parte da peça à outra. Esse problema é conhecido como stringing.
No PETG, ele é especialmente comum porque o material tende a permanecer mais viscoso e pode continuar saindo do bico durante movimentos em que a impressora não deveria estar depositando plástico.
A boa notícia é que normalmente não existe um único defeito misterioso. Stringing costuma ser consequência de uma combinação de umidade, temperatura, retração, deslocamentos e condição do bico.
Antes de começar a alterar dez configurações ao mesmo tempo, vale seguir uma ordem lógica de testes.
Resumo rápido: como reduzir stringing no PETG
1. Comece verificando se o filamento está seco.
2. Use o perfil correto para sua impressora e para o PETG.
3. Se houver muitos fios, teste reduzir a temperatura do bico gradualmente.
4. Só depois ajuste retração, velocidade e movimentos de viagem.
5. Não altere várias configurações ao mesmo tempo, ou você não saberá qual delas realmente resolveu o problema.
As principais causas de stringing no PETG
Filamento úmido
PETG pode absorver umidade durante o armazenamento. Isso pode piorar acabamento, provocar pequenos estalos, bolhas e aumentar o aparecimento de fios.
Temperatura alta demais
Quando o PETG está excessivamente fluido, o material pode continuar escorrendo durante os movimentos do cabeçote.
Retração inadequada
A retração ajuda a reduzir a pressão no bico durante movimentos sem extrusão. Valores inadequados podem aumentar o stringing ou criar outros problemas.
Movimentos de viagem
Quanto mais o bico atravessa áreas abertas entre diferentes partes do modelo, maior a oportunidade para formar fios.
Bico sujo
Resíduos acumulados na parte externa do bico podem grudar na impressão e gerar fios que parecem problema de retração.
Perfil inadequado
Copiar configurações de outra impressora ou usar um perfil genérico pode gerar resultados ruins, principalmente quando o sistema de extrusão é diferente.
1. Verifique primeiro se o PETG está seco
Antes de alterar a retração, vale conferir o estado do filamento.
Uma bobina pode parecer normal e ainda assim ter absorvido umidade suficiente para prejudicar a impressão.
Alguns sinais comuns são:
- estalos durante a extrusão;
- superfície mais áspera;
- pequenas bolhas;
- acabamento inconsistente;
- aumento repentino de stringing.
Veja também: como armazenar filamento corretamente .
2. Ajuste a temperatura do bico
PETG precisa de mais temperatura do que PLA na maioria das aplicações, mas isso não significa que a temperatura mais alta possível seja melhor.
Se o material estiver excessivamente fluido, pode continuar saindo do bico durante movimentos de deslocamento.
Quando o restante da impressão está bom, uma estratégia segura é reduzir a temperatura em pequenos passos e repetir o mesmo teste.
Se reduzir demais, você pode começar a perder adesão entre camadas ou apresentar subextrusão. O objetivo é encontrar equilíbrio, não simplesmente imprimir o mais frio possível.
3. Depois ajuste a retração
Retração é o movimento que puxa uma pequena quantidade de filamento para trás antes de o cabeçote realizar determinados deslocamentos.
Ela reduz a pressão dentro do bico e pode diminuir o vazamento de material durante viagens.
Mas existe um detalhe importante: mais retração não significa automaticamente menos stringing.
Uma retração excessiva pode provocar falhas de extrusão, desgaste do filamento e outros problemas.
Distância e velocidade de retração
Os dois controles mais conhecidos são:
Distância de retração
Define quanto filamento será puxado para trás.
Velocidade de retração
Define a velocidade com que esse movimento acontece.
O ajuste ideal depende do conjunto extrusor, hotend, filamento e perfil utilizado.
Por isso, o procedimento mais confiável é alterar apenas um parâmetro por vez e imprimir novamente o mesmo teste.
4. Limpe o bico
Nem todo fio encontrado em uma peça saiu diretamente de dentro do nozzle durante uma viagem.
PETG pode acumular material na parte externa do bico. Esse resíduo pode tocar a impressão e criar fios ou pequenos depósitos de plástico.
Antes de iniciar uma sequência de calibrações, confira se o nozzle está limpo.
5. Observe os movimentos de viagem
Quando o bico precisa cruzar repetidamente espaços vazios entre duas áreas do modelo, aumenta a possibilidade de deixar pequenos fios.
Alguns fatiadores possuem recursos que tentam evitar que o cabeçote atravesse perímetros externos durante esses movimentos.
Essas opções podem reduzir marcas visíveis em determinados modelos, embora também possam aumentar o comprimento total dos deslocamentos.
6. Ventilação também influencia o PETG
A ventilação ajuda a solidificar o material depois da extrusão e pode melhorar detalhes, pontes e alguns casos de stringing.
Por outro lado, muita ventilação também pode reduzir a união entre camadas em determinadas peças funcionais.
Por isso, novamente, não existe um único percentual ideal para todas as impressoras e aplicações.
Ordem recomendada para corrigir stringing
Faça os testes nesta ordem
Verifique umidade e armazenamento.
Volte ao perfil oficial ou conhecido da impressora.
Reduza em pequenos passos e compare.
Ajuste distância e velocidade gradualmente.
Observe os deslocamentos entre áreas abertas.
Faça ajustes apenas depois dos itens anteriores.
O que testar quando o stringing continua?
| Sintoma | Verifique | Ajuste sugerido |
|---|---|---|
| Muitos fios finos | Temperatura e umidade | Secar PETG e testar temperatura menor |
| Fios grossos | Retração e vazamento | Revisar perfil de retração |
| Estalos no nozzle | Umidade | Secar o filamento |
| Fios entre duas torres | Travel e retração | Testar retração e movimentos de viagem |
| Plástico grudando no bico | Limpeza e fluxo | Limpar nozzle e revisar extrusão |
| Peça fraca após reduzir temperatura | Temperatura baixa demais | Aumentar novamente alguns graus |
Faça um teste controlado
Uma torre de stringing simples é mais útil do que desperdiçar uma peça de seis horas a cada ajuste.
Essa metodologia demora um pouco mais no início, mas evita aquele cenário em que cinco parâmetros foram modificados e ninguém sabe qual deles melhorou ou piorou a impressão.
PETG precisa estar sempre em um secador?
Não obrigatoriamente.
O importante é manter o material seco. Dependendo do clima, da umidade do ambiente e do tempo que a bobina fica exposta, armazenar corretamente pode ser suficiente.
Para quem utiliza PETG com frequência ou mora em região úmida, um secador pode tornar o processo mais previsível.
Veja nossa análise completa: vale a pena comprar um secador de filamento?
Secadores para quem imprime PETG com frequência
Esses equipamentos podem ajudar quando a umidade do filamento é recorrente. Compare capacidade e recursos antes da compra.
Creality Space Pi
Secador para quem quer manter uma bobina em condição mais controlada antes ou durante a impressão.
R$ 549,00
Preço consultado anteriormente. Pode mudar.
Ver preço no Mercado Livre Ver preço na Amazon (versão 110V)Sunlu FilaDryer S2P
Outra opção para secagem e armazenamento controlado de uma bobina durante o uso.
R$ 521,13
Preço consultado anteriormente. Pode mudar.
Ver preço no Mercado Livre Ver similar na AmazonCreality Space Pi Plus
Opção maior para quem utiliza mais de uma bobina e quer ampliar a capacidade de secagem.
R$ 899,00
Preço consultado anteriormente. Pode mudar.
Ver preço no Mercado Livre Ver preço na AmazonQuando parar de perseguir o último fio?
Também vale ter uma expectativa realista.
PETG pode apresentar pequenos fios mesmo com uma configuração muito boa. Se a peça está dimensionalmente correta, com bom acabamento e apenas alguns fios extremamente finos, pode ser mais eficiente removê-los rapidamente no pós-processamento do que continuar alterando um perfil já estável.
O objetivo não é ganhar uma competição de torre de stringing. É obter uma impressão limpa, consistente e adequada ao uso da peça.
Perguntas frequentes
Por que PETG dá mais stringing que PLA?
PETG normalmente é impresso em temperaturas mais altas e pode permanecer mais viscoso durante os deslocamentos, o que favorece o aparecimento de fios.
Filamento úmido causa stringing?
Sim. Umidade pode piorar significativamente o comportamento do material durante a extrusão e aumentar fios, bolhas e irregularidades.
Diminuir a temperatura resolve stringing?
Pode ajudar quando a temperatura está maior do que o necessário. Faça reduções pequenas e observe se a adesão entre camadas continua adequada.
Qual é a retração ideal para PETG?
Não existe um valor universal. Impressoras direct drive e Bowden podem exigir configurações bastante diferentes. Comece pelo perfil oficial do equipamento.
Preciso secar PETG novo?
Nem toda bobina nova precisa obrigatoriamente ser seca, mas embalagem nova não garante que o material esteja completamente livre de umidade. Se houver sinais de filamento úmido, vale testar a secagem.
Secador de filamento elimina stringing?
Ele pode corrigir stringing causado por umidade, mas não resolverá problemas provocados por temperatura, retração, travel ou perfil inadequado.
Posso usar as mesmas configurações de PETG em qualquer marca?
Não é recomendável assumir isso. Fórmulas de PETG variam entre fabricantes e até entre linhas da mesma marca.