Técnicas de impressão 3D são as escolhas que transformam um arquivo numa peça bem feita: a tecnologia certa, o material certo e, principalmente, as configurações certas no fatiador. Para quem está começando, entender essas escolhas evita a maior parte dos erros e economiza filamento.
Este guia vai direto ao que muda o resultado na prática. Se você ainda não sabe o que é fatiador, camada ou FDM, comece por impressão 3D: como funciona e volte aqui depois.
Resumo rápido
- Tecnologia: FDM para peças funcionais e uso geral; resina para miniaturas e alto detalhe.
- Material: comece com PLA e só avance para PETG, ABS/ASA ou TPU quando a peça pedir.
- Resistência vem mais do número de paredes e da orientação da peça do que do preenchimento.
- Primeira camada bem feita resolve metade dos problemas do começo.
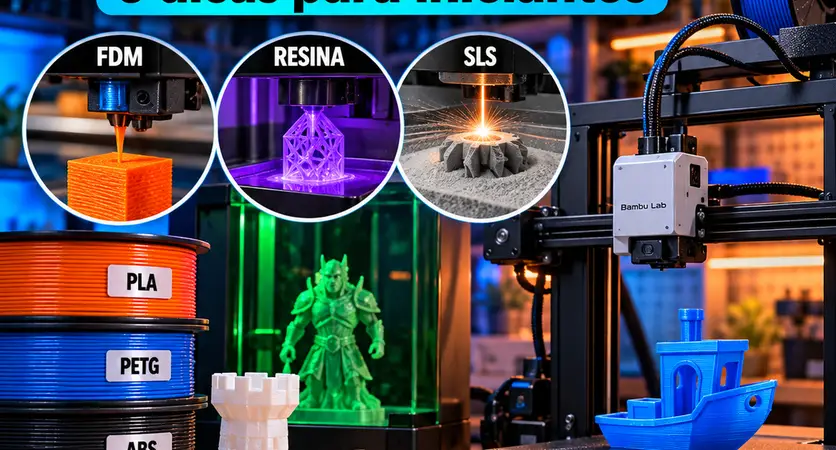
Técnicas de impressão 3D: FDM, resina e SLS
| FDM (filamento) | Resina (SLA/MSLA) | SLS (pó) | |
|---|---|---|---|
| Como funciona | Filamento derretido, camada por camada | Resina líquida endurecida por luz | Pó de polímero fundido por laser |
| Melhor para | Peças funcionais, protótipos, utilidades | Miniaturas, joias, detalhe fino | Peças técnicas complexas, sem suportes |
| Onde se usa | Casa, escola, oficina, pequenos negócios | Casa e estúdios, com mais cuidados | Indústria e bureaus de impressão |
Para a maioria das pessoas, FDM é a escolha prática: máquinas acessíveis, muitos materiais e peças resistentes. A resina compensa quando o detalhe visual é prioridade e as peças são pequenas, aceitando luvas, ventilação, lavagem e cura. O SLS raramente é a primeira opção de quem está começando, por causa do custo dos equipamentos.
Dentro do FDM, a impressora fechada faz diferença para ABS, ASA e materiais técnicos, que sofrem com variação de temperatura. Para PLA e PETG, uma impressora aberta resolve. Veja a diferença na prática no comparador entre a Bambu Lab A1 (aberta) e a Creality K1C (fechada).
As configurações que mais mudam o resultado
Os perfis prontos do fabricante são um ótimo ponto de partida. Mas entender estes seis ajustes permite adaptar cada peça ao uso que ela vai ter.
Altura de camada
É a espessura de cada camada. O padrão de 0,2 mm (com bico de 0,4 mm) equilibra qualidade e tempo. Camadas mais finas, de 0,12 a 0,16 mm, deixam curvas e detalhes mais suaves, mas aumentam bastante o tempo. Camadas mais grossas, perto de 0,28 mm, imprimem rápido peças em que o acabamento importa menos.
Paredes e preenchimento
Muita gente aumenta o preenchimento para deixar a peça forte, mas quem mais segura esforço são as paredes, o contorno externo. Aumentar de 2 para 3 ou 4 paredes costuma deixar a peça mais resistente do que dobrar o preenchimento, e gasta menos filamento.
Vista em corte: as linhas coloridas são as paredes; o padrão cinza é o preenchimento interno.
Orientação da peça na mesa
A peça é mais fraca entre as camadas do que ao longo delas. Por isso, posicione-a de forma que o esforço principal corra ao longo das camadas. Um gancho impresso “em pé”, por exemplo, tende a quebrar na dobra; deitado, fica bem mais forte. A orientação também muda a quantidade de suportes e o acabamento das faces visíveis.
Suportes
Partes “no ar” com inclinação maior que cerca de 45° em relação à vertical normalmente precisam de suporte. Antes de ativá-los, veja se girar a peça resolve. Quando forem necessários, os suportes em árvore costumam gastar menos material e sair com mais facilidade.
Temperatura e velocidade
Comece pelos valores da etiqueta do filamento e do perfil do fatiador. Se aparecerem fios, superfície brilhante demais ou camadas mal grudadas, imprima uma torre de temperatura para achar o ponto certo daquele rolo. Velocidade alta só vale se não aumentar as falhas: para quem vende, consistência rende mais do que velocidade máxima.
Adesão da primeira camada
Placa limpa (álcool isopropílico resolve na maioria das vezes), altura do bico correta e temperatura de mesa adequada ao material. Para peças pequenas ou altas, a borda extra conhecida como brim aumenta a área de contato e evita que a peça descole.
| Ponto de partida | Peça decorativa | Peça funcional |
|---|---|---|
| Altura de camada | 0,12–0,2 mm | 0,2–0,28 mm |
| Paredes | 2 | 3 a 4 |
| Preenchimento | 10–15% | 25–40% |
| Material | PLA | PETG (ou PLA, longe do calor) |
Valores de referência para bico de 0,4 mm. Ajuste conforme a peça e o perfil da sua impressora.
Materiais: qual usar em cada caso
| Material | Use quando | Cuidado |
|---|---|---|
| PLA | Decoração, protótipos, organizadores, aprendizado | Amolece com calor (não deixe no carro) |
| PETG | Peças funcionais, suportes, uso com calor moderado | Solta mais fios e absorve umidade |
| ABS / ASA | Peças técnicas e uso externo (ASA resiste ao sol) | Empena; prefira impressora fechada |
| TPU | Capas, pés, amortecedores, peças flexíveis | Imprima devagar e mantenha seco |
Escolha pelo uso real da peça: temperatura, esforço, flexibilidade, acabamento e ambiente interno ou externo, e não porque um material “parece mais forte”. Temperaturas e detalhes de cada um estão no guia de filamentos; a dúvida mais comum é tirada em PLA x PETG.
Dicas para errar menos
- Aprenda um material de cada vez. Domine o PLA (primeira camada, temperatura, velocidade e retração) antes de partir para PETG ou TPU.
- Teste pequeno antes de imprimir grande. Torres de temperatura, testes de retração e cubos de calibração mostram problemas com pouco desperdício.
- Mude uma configuração por vez. Assim você sabe exatamente o que resolveu (ou piorou) o problema.
- Guarde bem os filamentos. Umidade causa estalos, bolhas e fios. Veja como armazenar filamento corretamente e, para PETG, como imprimir PETG sem stringing.
- Use perfis prontos como base. Eles evitam começar do zero; ajuste a partir deles.
Perguntas frequentes
Qual altura de camada usar?
Com bico de 0,4 mm, 0,2 mm é o padrão que funciona para a maioria das peças. Use 0,12 a 0,16 mm quando o detalhe importar e cerca de 0,28 mm para imprimir rápido peças em que o acabamento importa menos.
Quanto preenchimento colocar?
De 10 a 15% para peças decorativas e de 25 a 40% para peças funcionais. Para ganhar resistência, aumentar o número de paredes costuma funcionar melhor do que subir muito o preenchimento.
Por que minha peça quebra entre as camadas?
As camadas são o ponto mais fraco da peça. Gire-a para que o esforço corra ao longo das camadas, aumente as paredes e confira se a temperatura do bico não está baixa demais, o que prejudica a união entre elas.
Sempre preciso de suporte?
Não. Só partes com inclinação acentuada (mais de cerca de 45°) ou totalmente “no ar” precisam. Muitas vezes, girar a peça na mesa elimina os suportes.
Comece pelo simples e avance quando fizer sentido
Dominar o PLA numa impressora confiável ensina mais do que trocar de material toda semana. Aprenda um ajuste por vez, teste com peças pequenas e escolha cada técnica pelo resultado que você realmente precisa.